

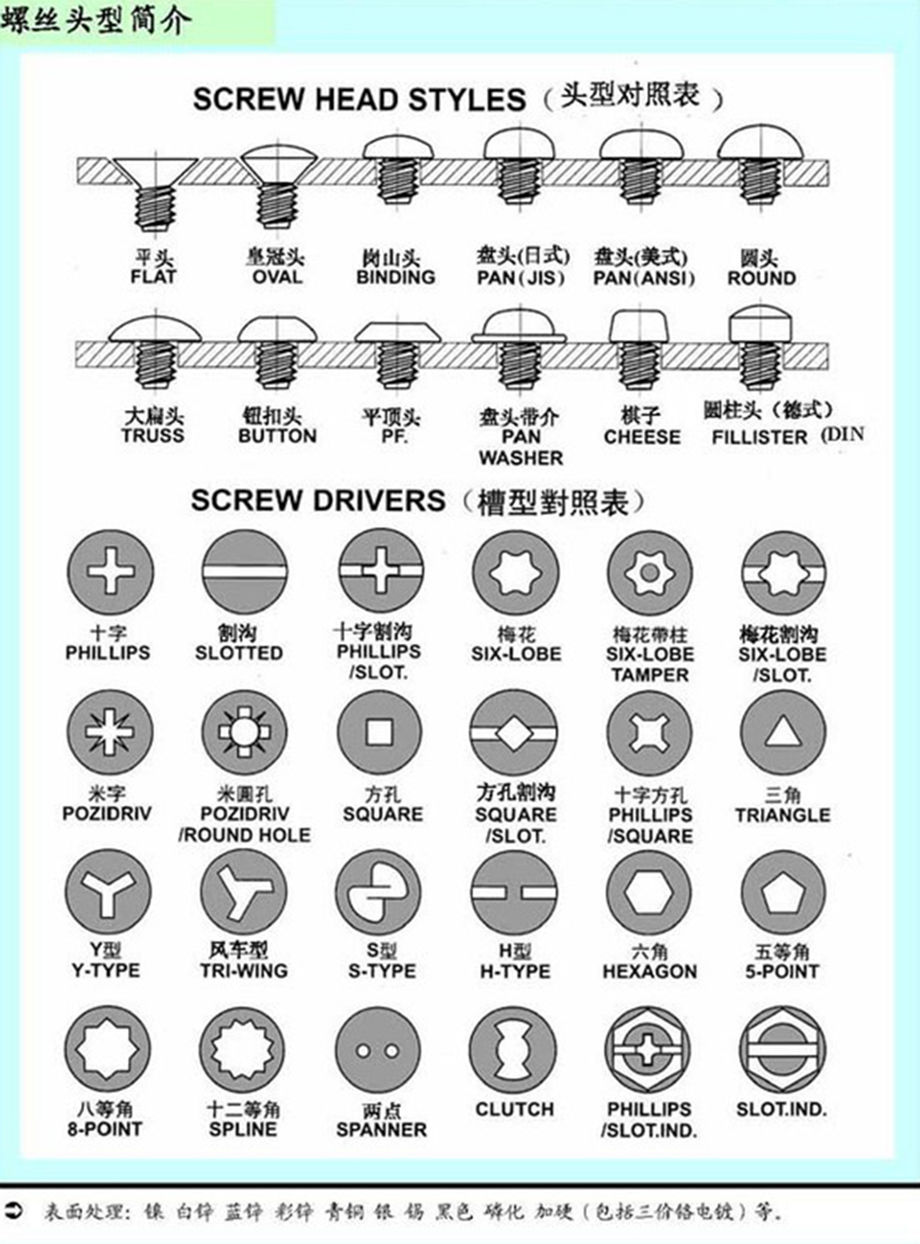
广东粤螺五金实业有限公司的又一个实施例中,输送装置3包括电机31和圆形转动盘34,电机31带动圆形转动盘34旋转,圆形转动盘34周向均匀设置有与螺丝相匹配的螺丝容纳孔35,螺丝进入到螺丝容纳孔35中,电机31带动圆形转动盘34旋转,使得螺丝先经过切割轮42开槽,再经过固定轮48打磨,螺丝在螺丝容纳孔35中被固定,开槽过程中更加安全可靠。优选地,圆形转动盘34包括圆形旋转盘32和扇形固定盘33,圆形旋转盘32周向均匀设置有与螺丝相匹配的螺丝容纳凹口,凹口与扇形固定盘33形成与螺丝相匹配的螺丝容纳小孔,螺丝容纳小孔面向切割轮42和固定轮54。

为了实现上述目的,粤螺公司中螺杆采用的技术方案如下。


传统螺丝钻尾结构1,其包含有一杆体11,一设于杆体11一端的螺头12,一设于杆体11另一端的钻尾部13,以及多个环设于杆体11上的螺牙14;其中,钻尾部13周缘定义一合模线15,且合模线15使得钻尾部13对称分为边131及边132,边131端部与边132端部相接处分别形成一切削端133,切削端133以同向螺旋各凹设有四分之一圈的排屑槽134,而边132上接续该排屑槽134又以不同螺旋曲率凹设有四分之一圈的排屑槽135,利用排屑槽134与排屑槽135通过不同螺旋曲率相接使得钻尾部13可成形出对称且达188度完整的排屑槽。

目前用自动化工具打螺丝变得非常常见,但是,当紧固对象的材料比较软时,螺丝紧固往往易产生打斜,打不贴,紧固过程破坏螺口的问题,同时在紧固过程中还会产生金属屑,这些屑会使电路板短路。

上述内容来自粤螺自行上传或互联网,如有版权问题,请联系win-win@what-screw.com 。