

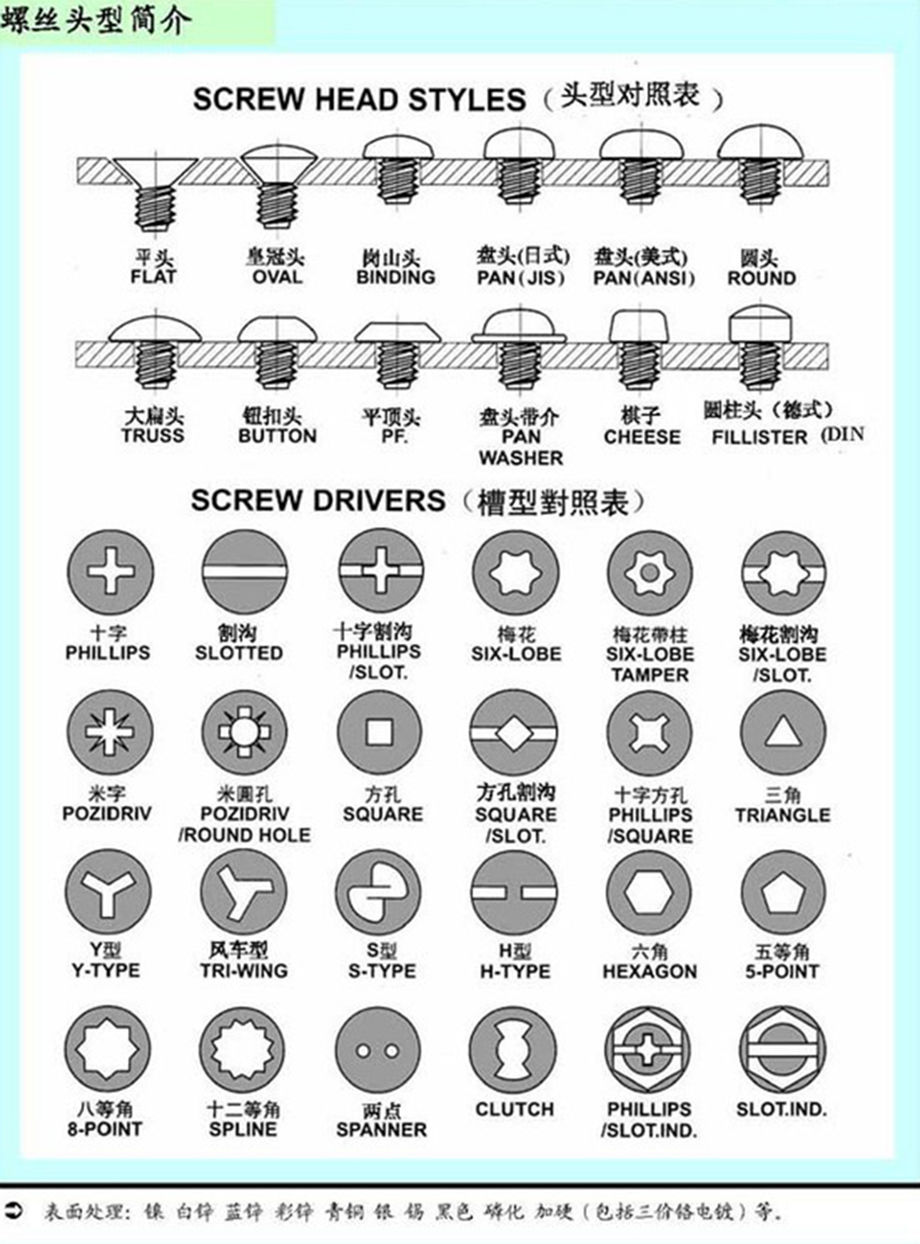
螺丝一般包括螺丝头部、螺杆部以及螺丝尾部。传统的螺丝加工时先冲压出螺丝头部和螺杆部后,再经过车削工艺在螺丝杆部加工出螺纹部,*后在通过螺纹搓牙装置在螺纹部坯径的外周壁成型高低牙螺纹。传统对螺丝头部进行冲压时,由于冲压力度很大,容易损伤螺丝头部。

而一般常见的螺丝钉带,请参阅中台湾公告于1998年2月21日的327449号「螺丝钉带(二)」,包含有本体,本体侧设复数凹槽,以为锁螺丝工具传动本钉带而拨动者;而于钉带设有复数钉槽以为螺丝的植设呈排列状,而钉槽皆设有贯穿孔,且贯穿孔向下延伸有环围,以形成螺丝的扶持部;及该环围并设有复数切槽,利于螺丝的被旋动通过该钉槽;而其特征为该钉槽内即位于环围的内壁面并设有复数叶瓣,该些叶瓣于螺丝植入钉槽中,可以叶瓣扶持螺丝,以使具不同外径的螺丝被叶瓣充份扶持定位;及/或于叶瓣上部呈斜面或弧面,使于环围上方形成凹陷,藉以扶持螺丝的颈部圆弧面或锥面,而可使螺丝更稳固被扶持。


随着我*汽车行业的迅速发展,车身装配工艺要求不断提高。铆接具有工序周期短,噪音低,低能耗的特点,在汽车车身中有广泛的应用。在汽车工业中,由于车身钣金结构的复杂性,存在较多的空腔,部分位置铆接工具会与结构产生干涉,很多装配点无法使用传统双向加载的铆接技术,因此转而采用单面铆接工艺。

广东粤螺五金实业有限公司解决其技术问题所采用的技术方案是 一种铁路货车专用拉铆 钉,具有拉铆钉主体、套环,拉铆钉主体由拉铆钉头部、拉铆钉杆身组成,拉 铆钉杆身由上到下依次为光杆段、锁紧环槽段和尾部螺纹段,在尾部螺纹段处 设置有保护件,设置保护件是为防止尾部螺纹段在使用过程中出现生锈、坏牙、 碰撞变形等情况。具体的说所述的尾部螺纹段具有外螺纹或内螺纹,所述的保护件为螺母 或螺栓。

上述内容来自粤螺自行上传或互联网,如有版权问题,请联系win-win@what-screw.com 。