

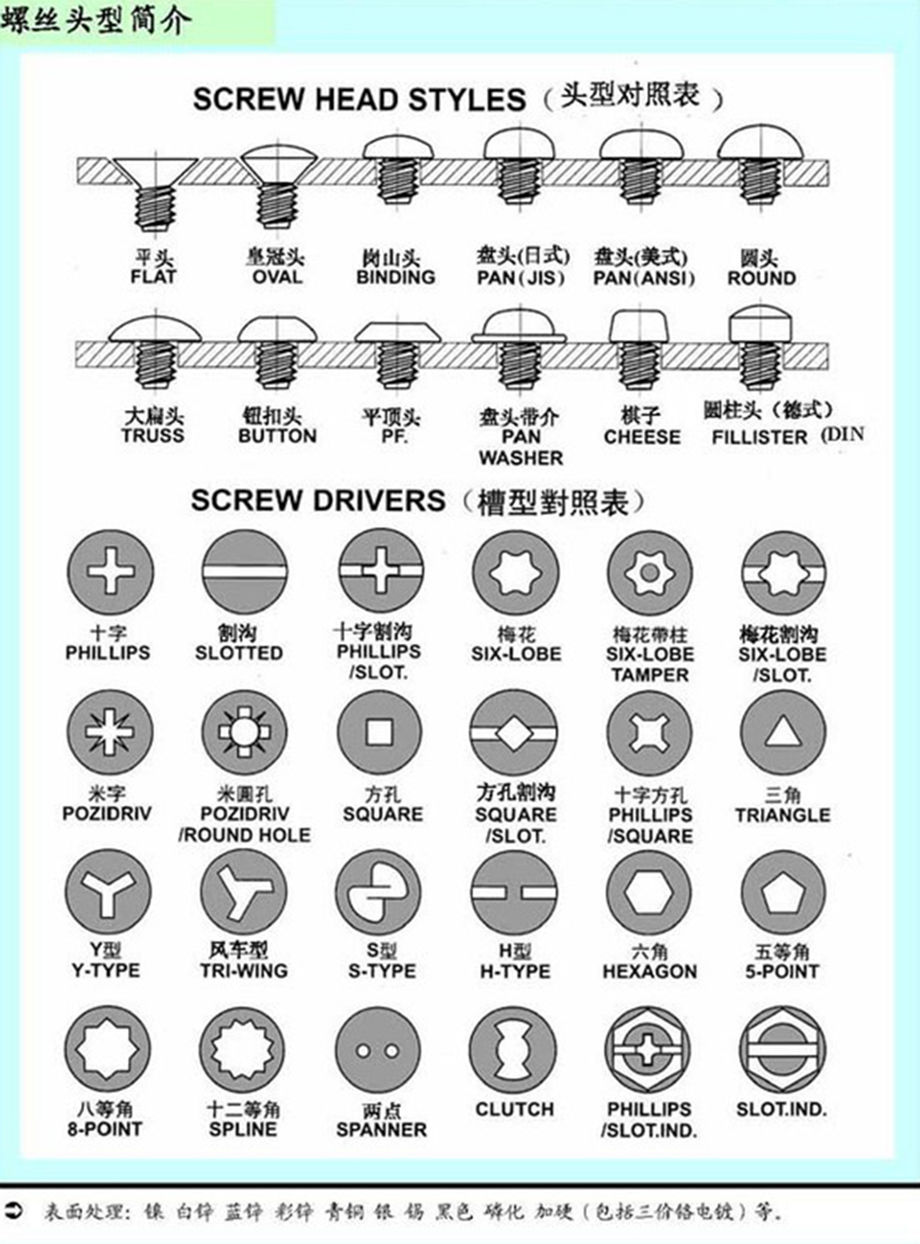
生产出来的螺钉,由于哪个生产方面的不合理,很可能会导致螺钉的质量问题。在生产当中,在交货时,可能会发现很多的螺钉质量问题。下面就讲一下,螺钉常遇到的质量问题和产生了质量问题是什么原因,最后在提出一些解决方案。 1.螺钉头部变形,头部打歪。可能的原因是螺钉模具的一冲安装不良及调机不当。 2.螺钉的头部打的不圆。原因是螺丝模具一冲模的选择不当或一冲成型不够饱满。 3.螺钉有毛边或毛刺。原因是一冲成型不良、主要是冲棒与冲模孔之间间隙过大或冲棒太短引起。 4.螺钉头部开裂,螺钉头有裂痕。原因有可能是螺丝线材本身质量有问题,所以这螺钉线材在进行打头之前,一定要品质部验检一下,用药水点一下。特别是不锈钢螺丝线材,要验出那个是不锈钢201,那个是不锈钢304的。也有可能是或一冲模使用错误(如打盘头用六角华司头的一冲模),以及润滑油的粘度失效等原因。螺钉头部的问题,可阅读以上朱经理写的文章--高强度螺钉断裂或头部裂痕检测。这文章当中,很清楚的介绍了螺钉头部遇到的一些问题及怎么去检测螺钉头部问题 [4] 。 螺钉常见的质量原因当然不止上面的这些,这只是一部分而己。还有别的质量问题,到时朱经理在来说一说。以上螺钉质量原因供参考。 如在遇到这些问题,都可以按提出的解决方案去试试。

拉铆螺母多用在一些机箱机柜,方管圆管,风机生产,设备生产,还有锌钢护栏等方面其次来说一下压铆螺母,压铆螺母也是用在机箱机柜薄板上边来提供螺纹的,它的操作方式是采用压铆机来进行压铆的。这个的话要求就会高一点,需要一台压铆机。压铆螺母在压铆到薄板上边以后是很平整的不会有凸起。压铆螺母主要用在一些机箱机柜生产,还有一些设备生产,水泵,汽车,等多方面生产企业。


目前,随着通信产品需求量的持续增长,对设备生产厂家的生产能力提出了越来越高的要求,同时对通信产品成本、重量和可靠性要求也越加苛刻。设备装配中为了方便定位常采用销钉来完成,其制造和装配由此产生了一定的成本。以往此类零件一直采用螺纹形式进行装配,为保证装配高度在规定范围内,并防松,常采用棒料车加工形成螺纹及定位台阶,并在装配中采用螺纹销固胶,机加成本较大,物料浪费较多。综合以上弊端,为更好的解决此问题,现有部分生产企业采用过盈配合压铆方式,此种方式很好的解决了物料浪费及防松的问题,但配合销孔内径及销钉外径的加工精度都要求较高,一旦配合尺寸超差就需要二次配作,浪费工时,增加怠工时间。

由图可见,不管螺芯怎样摆动它都不会从螺套中脱落下来这是因为珠子5的一部份卡在了螺套1的孔6中而另一部份则卡在螺芯2的凹槽8中,它起到了定位的作用。螺套若顺时针方向旋转时,珠子5只能在螺套1的带动下在螺芯2的凹槽8中滑动而不能带动螺芯2旋转。螺套8若反时会方向旋转时,珠子5将会卡在螺芯2的止口7上从而带动螺芯2进行旋转。

上述内容来自粤螺自行上传或互联网,如有版权问题,请联系win-win@what-screw.com 。