

螺母依据属性主要有国标(GB)、德标(DIN)、国际标准(ISO)、日标(JIS)、美标(ASTM/ANSI)等标准。其中、国标、德标、日标用M表示(例如M8、M16),美制、英制则用分数或#表示规格(如8#、10#、1/4、3/8)。 螺母常用国家标准 GB41 Ⅰ型六角螺母——C级 GB6170 Ⅰ型六角螺母——A、B级 GB6171Ⅰ型六角螺母—细牙—A、B级 GB6172六角薄螺母——A、B级—倒角 GB6173六角薄螺母——细牙—A、B级 GB6174六角薄螺母——B级—无倒角 GB6175Ⅱ型六角螺母——A、B级 GB6176Ⅱ型六角螺母——细牙—A、B级 GB6177六角法兰面螺母—A级 GB55六角厚螺母 GB56六角超厚螺母 GB1229大六角螺母(钢结构用高强度)

为达到此目的,铆螺母采用低碳钢冷挤,将帽沿冷镦成形,在凹模内挤压出变形裙部,再在变形裙部的下端挤压出螺纹丝孔。其特征是它由帽沿、变形裙部,螺纹丝孔构成。帽沿的下方有鱼牙齿;螺纹丝孔下端的外侧具有导角;螺纹丝孔的内壁的螺纹的断面呈等腰梯形,梯形的上底为凹弧形。从而使铆接物件与铆螺母紧固连接。


轴卡是一种安装于槽轴上,用作固定零部件的孔向运动,这类挡圈的内径比装配轴径稍小。申请号为201621153710.9公开了一种轴卡装配装置,包括上料机构、分料机构、取料机构与装配机构。上料机构与分料机构连接。取料机构包括取料冶具与用于带动取料冶具移动的伺服系统。取料冶具的一端具有c形开口,并开设有与c形开口相连的切口。装配机构包括用于固定待装件的载具与转盘,载具安装于转盘上。上述轴卡装配装置,上料机构完成上料后,分料机构将轴卡以一个固定的姿态分离到特定位置,随后私服系统带动取料冶具夹取轴卡装配至由装配机构预先固定的待装件上。装配过程中,人工作业量较小,效率较高,劳动强度较小,同时,取料冶具端部的c形开口与切口设计有效的形成弹性力来夹取夹紧轴卡和吸收装配时所带来的向外变形力,避免了轴卡由于外力较大造成的塑性变形。

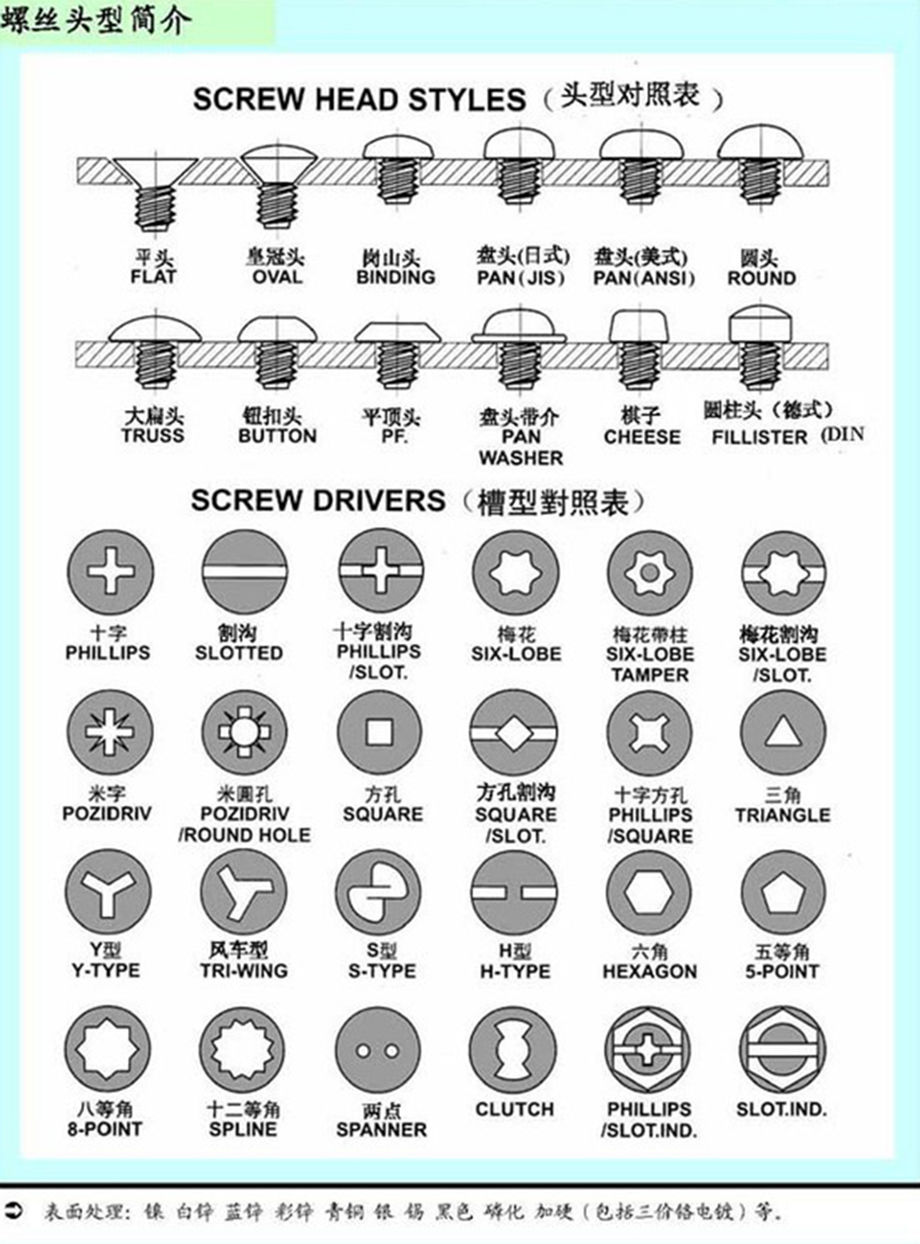
螺杆(拼音:luógǎn,英文:screw):外表面切有螺旋槽的圆柱或者切有锥面螺旋槽的圆锥。螺杆具有不同的头,头叫外六角螺杆。还有其他,例如大扁螺杆、内六角螺丝等等。

上述内容来自粤螺自行上传或互联网,如有版权问题,请联系win-win@what-screw.com 。